Tại sao các bộ phận thép cần được tôi luyện?
Tại sao các bộ phận thép cần được tôi luyện?
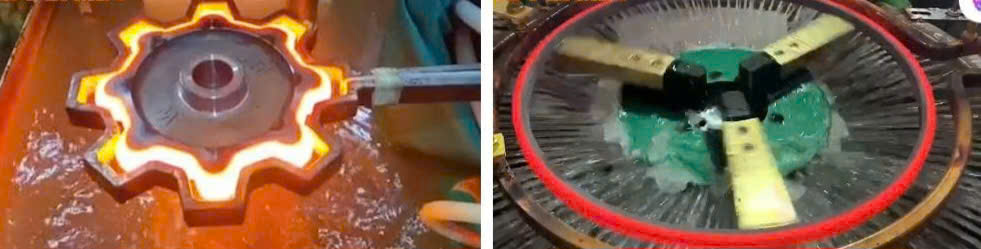
Tôi luyện là một phương pháp xử lý nhiệt sau khi thép được làm nguội nhanh (cứng hóa) nhằm điều chỉnh cấu trúc vi mô của thép để đạt được các đặc tính cơ học mong muốn. Quá trình này chủ yếu diễn ra trong khoảng nhiệt độ từ 500-650°C và có thể điều chỉnh hiệu suất, độ bền, độ dẻo, độ dai của thép, từ đó nâng cao tính chất cơ học tổng thể của sản phẩm.
Quá trình và cấu trúc sau tôi luyện
Sau khi xử lý làm cứng và tôi luyện, thép thu được cấu trúc sorbite tôi luyện, hình thành từ martensite tôi luyện. Cấu trúc này là một hỗn hợp của các pha như ferit, cacbua (bao gồm cementite), được phân tích dưới kính hiển vi quang học phóng đại 500-600 lần để xác nhận. Sorbite tôi luyện giúp cân bằng các đặc tính của thép, kết hợp độ cứng cao và độ dẻo dai phù hợp.
Trong quá trình tôi luyện, hàm lượng carbon kiểm soát chặt chẽ (thường trong khoảng 0,30-0,50%) để tránh các bất lợi như độ bền quá cao nhưng độ dai thấp hoặc ngược lại. Nếu hàm lượng carbon quá cao, độ bền cao nhưng độ dẻo không đủ; ngược lại, với hàm lượng thấp, độ dẻo tăng nhưng độ bền giảm. Do đó, việc kiểm soát tỷ lệ carbon là yếu tố then chốt nhằm đạt hiệu suất toàn diện.
Ảnh hưởng của quá trình tôi luyện đến cấu trúc kim loại
Trong quá trình ủ và làm nguội, cần đảm bảo toàn bộ diện tích của phôi được làm cứng đồng đều để hình thành cấu trúc vi mô do martensite tôi luyện chi phối. Quá trình này giúp thu được sorbite tôi luyện phân bố đều, đảm bảo tính chất cơ lý của sản phẩm đạt yêu cầu.
Các nhà máy thường kiểm tra độ cứng sau quá trình tôi luyện, thay vì phân tích kính hiển vi, để xác định chất lượng sản phẩm. Độ cứng đạt mức HRC từ 56-59 phù hợp với yêu cầu, đặc biệt là các bộ phận có kích thước lớn hơn.
Đặc điểm của thép 45 sau tôi luyện và xử lý nhiệt
Thép 45 là loại thép kết cấu có hàm lượng cacbon trung bình, có ưu điểm về tính chất cơ học, dễ gia công, giá thành hợp lý và nguồn cung rộng rãi. Tuy nhiên, hạn chế lớn nhất của nó là độ cứng thấp, không phù hợp cho các bộ phận kích thước lớn hoặc yêu cầu chịu tải cao.
Quá trình tôi luyện và xử lý nhiệt của thép 45
- Nhiệt độ tôi luyện: Khoảng 560-600°C.
- Thời gian giữ: Thường hơn 1 giờ để đảm bảo đồng đều austenit của phôi.
- Làm nguội: Dùng dung dịch nước muối 10%, tốc độ làm nguội nhanh nhưng phải kiểm soát để tránh nứt phôi. Khi làm nguội, cần di chuyển phôi liên tục trong môi trường làm mát để tránh biến dạng và ứng suất không đều.
- Độ cứng sau tôi luyện: Khoảng HRC 56-59, phù hợp cho các bộ phận có tiết diện lớn, độ cứng thấp hơn (HRC 48) là không đạt yêu cầu, có thể gây ra sự xuất hiện của cấu trúc chưa biến đổi hoặc ferrite trong cấu trúc.
Ứng dụng của quá trình nhiệt sau tôi luyện
- Nhiệt độ ủ sau cứng là khoảng 560-600°C, nhằm điều chỉnh độ cứng từ HRC 22-34, phù hợp với yêu cầu kỹ thuật của từng bộ phận.
- Thời gian ủ phụ thuộc vào kích thước và yêu cầu về độ cứng, nhưng thường trên 1 giờ là đủ để đạt đủ độ ổn định của tính chất cơ lý.
Việc tôi luyện thép là một bước quan trọng nhằm nâng cao tính chất sử dụng của thép sau khi làm nguội cứng, giúp đạt được sự cân bằng giữa độ bền, độ dẻo và khả năng gia công. Quá trình này đòi hỏi kiểm soát chính xác về nhiệt độ, thời gian và môi trường làm mát để đảm bảo chất lượng sản phẩm. Đặc biệt với thép 45, việc kiểm soát quá trình tôi luyện có ảnh hưởng trực tiếp đến độ cứng, khả năng chịu lực và độ bền của các bộ phận chế tạo từ loại thép này.